
Гарантия от 6 месяцев. Только оригинальные комплектующие.
Ремонт и восстановление печатных плат блоков управления автомобилей: ЭБУ (ECU), TCU, ABS, SRS-AIRBAG, BCM, EPS и т.д.
Пайка BGA-компонентов и планарных микросхем, реболлинг, замена SMD-компонентов, реле и разъёмов, восстановление дорожек, ремонт залитых и повреждённых плат. Клонирование, модификация, программиирование EEPROM и FLASH.
Работы выполняю качественно и точно в срок. Без предоплаты.
Звоните: +7 (919) 967-23-03
Пайка микросхем, ремонт плат
Пайка QFN, QFP, SOP и DPAK: особенности и как это делать правильно
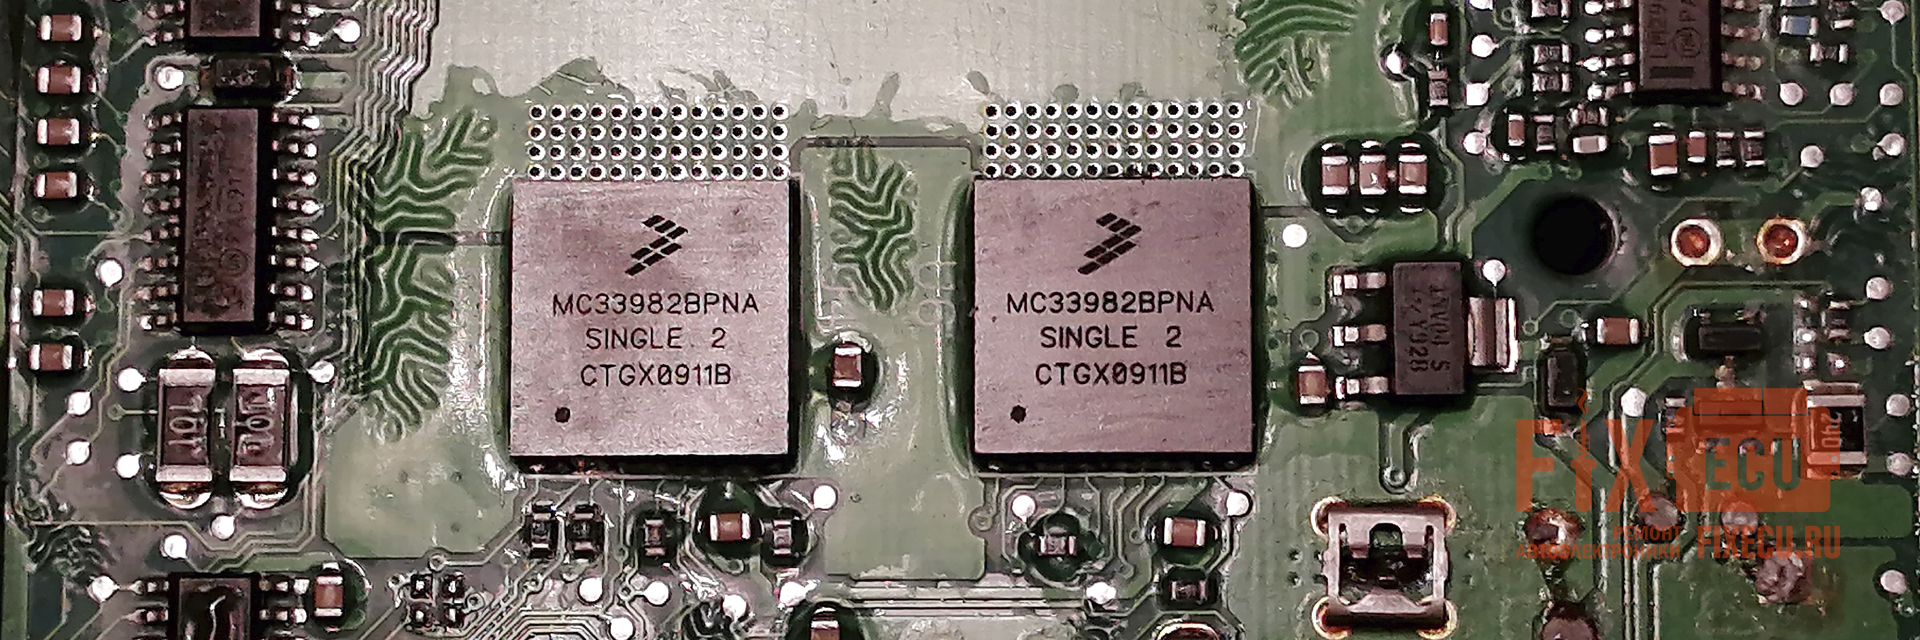
Пайка QFN, QFP, SOP и DPAK в автоэлектронике требует разных подходов. Универсального правила "прогреть и прижать" нет: QFN может приподняться из-за избытка пасты и не лечь всеми контактами; у QFP из-за лишнего припоя образуются перемычки между выводами; SOP на массивной плате можно недогреть или сместить при установке; у DPAK остаётся непрогретой теплоотводящая площадка. Ниже - что делать на каждом этапе, чтобы получить надёжное соединение, а не "вроде припаялось".
Основное правило: профиль - это не цифра на паяльной станции, а кривая нагрева, которую измеряют термопарой рядом с паяным соединением. Без термопары вы не настраиваете профиль, а угадываете - в электронике это почти всегда приводит к возвратам.
QFN: монтаж и контроль тепловой площадки
QFN - это корпус без внешних выводов, у которого контакты и большая тепловая площадка расположены снизу. Площадка отводит тепло и обычно соединяется с землёй, но качество пайки под ней визуально не проверить - соединение скрыто под корпусом.
Основные риски. Самая частая ошибка - нанести пасту на тепловую площадку сплошным слоем. Расплавленный припой "поднимает" компонент, появляется перекос, и периферийные контакты не достают до своих площадок. Это классический отказ QFN.
Как делать правильно.
Подготовить трафарет. На тепловой площадке - не сплошное отверстие, а рисунок "окна" (windowpane / grid) с покрытием 50-70 % площади. Дело не в экономии пасты: при нагреве флюс выделяет летучие продукты - испаряющиеся растворители, активаторы и влагу. Если паста нанесена сплошным слоем, этим продуктам некуда выйти: сверху корпус, снизу плата, по краям припой уже схватывается. Они остаются внутри соединения в виде пузырей - тех самых пустот, которые ухудшают теплопередачу. Зазоры между "окошками" служат каналами выхода, пока припой ещё жидкий. Поэтому покрытие 50-70 % - технологический приём, а не экономия. Для тепловых площадок суммарную площадь пустот обычно считают допустимой до 25-30 %; выше - соединение работает как теплоотвод заметно хуже.
Выбрать толщину трафарета. Для QFN толщину выбирают под шаг контактов: для 0,5 мм обычно берут 0,125 мм, для 0,4 мм - 0,10 мм. Это ориентир: слишком толстая фольга даёт избыток пасты и риск "всплытия" корпуса, слишком тонкая - недостаток пасты на контактах.
Нанести пасту и установить компонент. Точность установки важна: при шаге 0,4-0,5 мм смещение даже на десятую долю миллиметра может привести к перемычке или непропаю.
Настроить профиль. Стандартный профиль для выбранного припоя, но с удлинённой зоной предплавления (soak) - это даёт флюсу время выйти и снижает пустоты. Для многослойных плат обязателен нижний подогрев: без него тепло уходит во внутренние слои, и зона выводов не прогревается равномерно.
Проверить результат. Осмотреть периметр под микроскопом: если паста выступила по краям площадки равномерно и компонент сидит ровно, без перекоса, - это хороший признак; перекос или "всплытие" видны сразу. Затем прозвонить соседние контакты между собой - перемычек быть не должно - и убедиться, что каждый контакт "звонится" на свою цепь. После этого подать питание с ограничением тока и дать блоку поработать под реальной нагрузкой 10-15 минут: если тепловая площадка не пропаялась, компонент начнёт греться сильнее обычного, что заметно по температуре корпуса. Наконец, прогреть плату до 60-70 °C и проверить работу ещё раз - непропай под площадкой часто проявляется именно при прогреве. Прямой контроль соединения под площадкой возможен только рентгеном; в ремонтной практике чаще оценивают косвенно - по посадке, проводимости и нагреву.
Итог: это трафарет с "окнами" и нижний подогрев для многослойных плат. Соединение под корпусом не видно, поэтому качество закладывается на этапе подготовки, а проверяется косвенно - по ровности посадки, проводимости контактов и нагреву под нагрузкой.
QFP: монтаж и предотвращение перемычек
QFP - корпус с выводами в виде "крыльев чайки" по четырём сторонам. Шаг выводов - 0,4-0,8 мм, и главная проблема - возникновение перемычек между соседними выводами.
Основные риски. Перемычки появляются по трём причинам: пасты нанесено больше нормы, трафарет смещён относительно площадок, или его обратная сторона не очищена от пасты - тогда она размазывается по площадкам при следующем проходе. При шаге менее 0,5 мм любой из этих факторов срабатывает почти гарантированно.
Как делать правильно.
Уменьшить отверстия трафарета. Для мелкого шага (менее 0,5 мм) сократить площадь отверстий на 10-20 % относительно медной площадки, в первую очередь за счёт ширины - это снижает объём пасты и риск её растекания между выводами.
Проверить ровность выводов (копланарность). Погнутые ножки не пропаяются, даже если профиль идеален. Контроль - до установки компонента, под микроскопом или лупой.
Настроить профиль. Стандартный, но с плавным подъёмом температуры. Для мелкого шага не поднимать пик к верхней границе диапазона: перегрев увеличивает риск коробления корпуса и платы, а также чрезмерного растекания припоя.
Добавить нижний подогрев, если корпус крупный или плата многослойная. Иначе ножки с одной стороны прогреются раньше, чем с другой, и получится "частичный" непропай.
Проверить визуально. Для QFP это возможно - в отличие от QFN.
Итог: QFP - это аккуратность, уменьшенные отверстия трафарета и контроль ровности выводов. Перемычки - следствие избытка пасты и смещения, поэтому устраняются нормальным объёмом пасты и точной установкой компонента.
SOP/SOIC: монтаж и контроль прогрева
SOP/SOIC - корпус с выводами в виде "крыльев чайки" по двум сторонам; шаг выводов крупнее, чем у QFP. Это самый простой корпус из списка: пайку можно контролировать визуально, а перемычки возникают реже.
Основные риски. Две главные проблемы - недогрев из-за тепловой массы платы и смещение при установке. Если плата с толстой медью или многослойная, ножки могут не прогреться до температуры ликвидуса, хотя термопара фена показывает заданную температуру воздуха. Внешне соединение выглядит нормально, но внутри остаётся непропай (холодная пайка), который может проявиться при термоциклах и вибрации. Смещение при ручной установке приводит к тому, что выводы одной стороны садятся на площадки, а выводы другой - частично или полностью оказываются вне их; под слоем флюса при беглом осмотре это легко пропустить. Реже встречается "надгробие" (tombstoning), когда компонент приподнимается одной стороной и встаёт на выводы только с одной стороны. Для SOP оно менее характерно, чем для мелких чип-компонентов: сказываются большая масса корпуса и большее число выводов.
Как делать правильно.
Оценить тепловую массу платы. Если плата многослойная или с толстой медью - использовать нижний подогрев. Без него ножки не прогреются до конца, даже если сверху фен показывает правильную температуру.
Настроить профиль по пасте. Для SnPb - ниже по температуре, для SAC305 - выше. Для крупного корпуса или массивной платы - удлинённая зона предплавления (soak): она выравнивает прогрев и даёт флюсу время выйти.
Установить компонент ровно. Смещение - одна из основных причин дефектов. При ручной установке удобно сначала зафиксировать два диагональных вывода паяльником, чтобы компонент не сдвинулся при оплавлении.
Проверить визуально. Для SOP это возможно и обязательно: осмотреть каждый вывод под микроскопом или лупой. Хороший признак - равномерная галтель на всех выводах; её отсутствие на части выводов говорит о недогреве или смещении.
Итог: SOP - хороший корпус для отработки профиля, но "простой" корпус тоже требует термопары. Главное - не пропустить недогрев на массивной плате и смещение при установке, а визуальный контроль дополнять проверкой под нагрузкой: холодная пайка на SOP внешне выглядит почти нормально, но может отказать через несколько месяцев эксплуатации.
DPAK (TO-252): монтаж и прогрев теплоотводящей площадки
DPAK - корпус с большой теплоотводящей площадкой на нижней стороне, которую ещё называют "таб" (от английского tab). Именно эту площадку припаивают к полигону на плате, и именно она отводит тепло. Главная особенность - таб надо прогреть, иначе паяное соединение получится неполноценным - с пустотами или с частичным непропаем, - и тепловое сопротивление вырастет.
Основные риски. Пустоты под табом ухудшают отвод тепла, что в автомобиле с его термоциклами сокращает срок службы компонента. Основная причина - тепловая асимметрия: таб имеет большую тепловую массу, а выводы - маленькую. Без нижнего подогрева таб может ещё не достичь температуры ликвидуса, когда припой на выводах уже расплавился.
Как делать правильно.
Нанести пасту на таб не сплошным слоем. Отверстие в трафарете для таба должно покрывать примерно 50 % его площади - это даёт летучим продуктам флюса выход и снижает пустотность. Отверстия для выводов - 1:1 по площади площадки.
Обязательно использовать нижний подогрев. Верхний фен - только для локальной доводки. Для многослойных плат и больших полигонов это критично.
Следить за дельтой профиля. Разница между температурой предпрогрева (soak) и пиковой температурой пайки не должна превышать ~100 °C - иначе таб с его большой тепловой массой не успевает прогреться к моменту расплавления припоя на выводах.
Настроить профиль. SAC305 или SnPb - по пасте, но с удлинённой зоной предплавления (soak). Пик - в верхней части допустимого диапазона (таб имеет большую тепловую массу), но не выше даташита компонента.
Проверить результат доступными способами. Осмотреть края таба под микроскопом: если паста выступила по периметру равномерно и образовала галтель - плавный переход припоя от таба к площадке, - это хороший признак; отсутствие галтели по одной из сторон говорит о недогреве. Затем проверить проводимость между табом и полигоном: сопротивление должно быть близко к нулю - в пределах сопротивления самого полигона. После этого включить блок и дать ему поработать 15-20 минут под реальной нагрузкой: если таб не пропаялся, компонент будет греться сильнее обычного, что заметно по температуре корпуса. Наконец, прогреть плату до 60-70 °C и проверить работу ещё раз - непропай под табом часто проявляется именно при прогреве.
Итог: DPAK - здесь решает не верхний фен, а нижний подогрев, 50 % пасты на табе и проверка галтели по краям площадки с контролем проводимости и нагрева под нагрузкой.
Профиль: как настроить и проверить
Профиль состоит из четырёх зон. Ниже - ориентиры для двух типов припоя: SnPb (олова и свинца, эвтектический состав 63/37) и SAC305 (бессвинцовый припой на основе олова, серебра и меди). Финальные значения всегда брать из даташита на пасту и компонент.
Как делать правильно.
Закрепить термопару. Она должна быть прижата к плате или выводу рядом с паяным соединением, а не висеть в воздухе. Плохо закреплённая термопара показывает температуру воздуха, а не платы.
Прогнать тестовую плату. Сравнить полученную кривую с окном процесса из даташита. Корректировать температуры зон и скорость конвейера, пока все точки не уложатся в лимиты.
Проверить пик. Для SAC305 (ликвидус ~217 °C) пик - 235-250 °C, время выше ликвидуса - 40-90 с. Для SnPb (ликвидус 183 °C) пик - 210-225 °C.
Проверить разброс. Разница между самой горячей и самой холодной точкой на плате во время оплавления не должна превышать 5 °C.
Сводная таблица профилей (ориентировочные данные)
| Этап | SnPb (63/37) | SAC305 (бессвинцовый) |
|---|---|---|
| Предпрогрев | 100-150 °C, подъём 2-3 °C/с | 150-200 °C, подъём 1,5-3 °C/с |
| Выдержка | 150-180 °C, 60-90 с | 150-200 °C, 60-120 с |
| Время выше ликвидуса | 60-90 с (ликвидус 183 °C) | 40-90 с (ликвидус 217 °C) |
| Пик | 210-225 °C | 235-250 °C |
| Охлаждение | не быстрее 4 °C/с | не быстрее 4 °C/с |
Для DPAK и QFN на многослойных платах выдержку и время выше ликвидуса лучше брать по верхней границе, но с нижним подогревом. Для QFP мелкого шага - не перегревать. Для SOP - не забывать, что "простой" корпус тоже требует термопары.
Контроль температуры без BGA-станции
На BGA-станции профиль задаётся программой и отрабатывается автоматически - это удобный, но не единственный путь. В мастерской профиль не программируют, а измеряют: главное - видеть реальную температуру не на сопле фена, а на плате и на выводах компонента.
Самый доступный способ - мультиметр с термопарой типа К. Рабочий спай прижимают к плате рядом с паяным соединением (или прямо к выводу) и фиксируют каптоновой лентой, которая выдерживает высокие температуры. Так видно, с какой скоростью греется плата и когда достигается пик, - этого достаточно, чтобы не перегреть и не недогреть соединение.
Если на паяльной станции есть разъём для внешней термопары - использовать его: показания будут выводиться прямо на дисплей, и не понадобится отдельный прибор.
Пирометр или тепловизор - вспомогательные инструменты. Они дают быструю оценку температуры в точке или картину распределения тепла по плате, но не показывают историю нагрева и могут давать неточные показания на блестящих металлах. Для настройки профиля этого недостаточно, а для быстрой проверки - вполне.
Главное правило одно: термопара должна быть прижата к плате, а не висеть в воздухе, иначе все измерения бессмысленны. BGA-станция нужна для BGA-компонентов - там требуется оптическое совмещение и точный контроль температуры по зонам. Для QFN, QFP, SOP и DPAK в мастерской обычно достаточно паяльного фена с нижним подогревом и внешней термопары.
Типовые дефекты и их причины
Пустоты под теплоотводящей площадкой - табом (QFN, DPAK).
Механизм. В момент оплавления флюс, входящий в состав пасты, интенсивно выделяет пары растворителей и влагу. Припой плавится от краёв площадки к центру, и фронт расплава, двигаясь внутрь, "запирает" эти летучие продукты в центре соединения. Если паста нанесена сплошным слоем, выхода у паров нет: сверху корпус, снизу плата, по периметру уже схватившийся припой. В результате образуются пузыри - полости, которые резко снижают теплопередачу и механическую прочность соединения. Дополнительный вклад вносят сквозные металлизированные отверстия в плате: они работают как капилляры и "воруют" часть припоя, увеличивая пустотность.
Что делать. Сетчатый трафарет с покрытием тепловой площадки 50-70 % - зазоры между "окошками" служат каналами выхода паров, пока припой ещё жидкий. Удлинённая зона выдержки (soak) в профиле даёт флюсу время выйти до начала кристаллизации. Также помогает снижение скорости подъёма температуры на предпрогреве, чтобы флюс не "вскипал" взрывообразно.
"Всплытие" корпуса (QFN).
Механизм. Если пасты на тепловой площадке слишком много, расплавленный припой под центром корпуса действует как гидравлическая подушка. Поверхностное натяжение расплава и давление паров флюса приподнимают корпус, и периферийные контакты - с малым объёмом пасты - не достают до своих площадок. Внешне это выглядит как перекос или "приподнятый" QFN.
Что делать. Уменьшить покрытие тепловой площадки (те же 50-70 %), проверить толщину трафарета и фактический объём пасты. Если "всплытие" уже произошло, снять корпус, очистить площадку и повторить установку с меньшим объёмом пасты.
Перемычки между выводами (QFP, SOP).
Механизм. Расплавленный припой обладает поверхностным натяжением и стремится минимизировать площадь своей поверхности - то есть "собраться в каплю". Если два соседних вывода находятся слишком близко, а пасты на них много, силы поверхностного натяжения могут "перетянуть" припой через зазор и соединить выводы мостиком. Ключевой фактор - не только объём пасты, но и геометрия: зазор между выводом и площадкой, ширина площадки и шаг выводов. При шаге менее 0,5 мм этот эффект срабатывает особенно легко.
Что делать. Уменьшить отверстия трафарета на 10-20 % для мелкого шага, проконтролировать чистоту обратной стороны трафарета (паста не должна размазываться при следующем проходе), убедиться в достаточной активации флюса. Если перемычка уже есть - удалить её паяльником с флюсом и заново проконтролировать объём пасты.
Непропай / холодная пайка (DPAK, QFP, SOP).
Механизм. Холодная пайка возникает, когда металл не достигает температуры ликвидуса: припой плавится лишь частично или не плавится вовсе, и вместо полноценного интерметаллического соединения (IMC) образуется слабый механический контакт. Главная причина в контексте DPAK - тепловая масса: таб и связанный с ним медный полигон работают как радиатор, который отводит тепло быстрее, чем его успевает подвести фен. Внешне соединение может выглядеть "нормально", но под нагрузкой или при термоцикле оно отказывает.
Что делать. Обязательный нижний подогрев для DPAK и массивных плат, увеличенная выдержка, контроль реальной температуры платы термопарой (а не температуры на сопле фена). Если непропай уже есть - добавить свежий флюс и прогреть до полного расплава; при повторном отказе - удалить старый припой, очистить и паять заново.
"Надгробие" - tombstoning (SOP, реже QFP).
Механизм. Компонент встаёт на торец из-за дисбаланса сил смачивания: один конец корпуса смачивается и "схватывается" раньше, чем другой. Поверхностное натяжение расплавленного припоя на уже смоченном конце создаёт момент, который поднимает противоположный конец. Причины этого дисбаланса - разная тепловая масса площадок (например, одна соединена с полигоном "земли"), слишком быстрый подъём температуры к пику, смещение компонента при установке или неравномерная печать пасты.
Что делать. Выровнять площадки по размеру и тепловой массе, удлинить зону выдержки (soak), снизить скорость подъёма к пику, проконтролировать точность установки и равномерность печати.
Смещение корпуса (QFP, SOP, DPAK).
Механизм. При оплавлении припой становится жидким, и компонент на короткое время "плавает" на плёнке расплава. Любое возмущение в этот момент - поток воздуха от фена, вибрация, неровная печать пасты или изначально неточная установка - сдвигает корпус. Для DPAK добавляется тепловая асимметрия: таб прогревается иначе, чем выводы, и корпус может "повернуться" вокруг таба.
Что делать. Зафиксировать два диагональных вывода паяльником до оплавления (для QFP/SOP), контролировать установку по ключу (Pin 1), минимизировать поток воздуха и вибрацию во время оплавления.
Что делать, по шагам
Порядок действий одинаков для всех корпусов; различия - в нюансах, которые разобраны выше.
Подготовить рабочее место и инструмент. Паяльная станция с контролем температуры, термопара, антистатический коврик, пинцет, флюс, изопропиловый спирт, микроскоп или лупа, трафарет и паяльная паста - для монтажа на пасту. Для QFN и DPAK дополнительно обязателен нижний подогрев: без него скрытую тепловую площадку не прогреть. Для QFP и SOP трафарет желателен, но допустима и ручная пайка паяльником с флюсом.
Проверить плату и компонент. Очистить площадки от окислов и загрязнений - обычно достаточно изопропилового спирта и безворсовой салфетки, без абразивов. Сверить маркировку компонента с документацией, проверить ровность выводов у QFP/SOP.
Нанести пасту через трафарет. Для QFN - "окно" на тепловой площадке, для DPAK - около 50 % на табе, для QFP - уменьшенные отверстия для мелкого шага, для SOP - 1:1 или чуть меньше для мелкого шага.
Установить компонент. Выровнять по ключу (Pin 1) и контуру площадок. Для QFP/SOP можно сначала зафиксировать два диагональных вывода паяльником, чтобы компонент не сместился при оплавлении, - аккуратно, с контролем температуры жала, чтобы не перегреть площадку.
Настроить и проверить профиль. Закрепить термопару, прогнать тестовую плату, убедиться, что кривая укладывается в окно процесса.
Выполнить оплавление. Не поднимать пик выше даташита компонента. Для DPAK и QFN на многослойных платах - с нижним подогревом.
Очистить плату. Удалить остатки флюса изопропиловым спиртом; для BGA и QFN - ультразвук, если доступен. Это нужно не только для внешнего вида: остатки флюса - ионное загрязнение, которое ускоряет дендритный рост. После ультразвуковой отмывки плату необходимо тщательно просушить: влага под корпусом даёт большее ионное загрязнение, чем было до очистки. Учитывайте также, что ультразвук совместим не со всеми компонентами (например, с некоторыми кварцевыми резонаторами и реле).
Проверить соединения. Визуально под микроскопом - для QFP/SOP и краёв таба DPAK; для QFN - по косвенным признакам (ровность посадки, проводимость, нагрев).
Проверить функционал. Прозвонить цепи, подать питание с ограничением тока, проверить работу блока под нагрузкой. Некоторые дефекты проявляются только при реальных токах или прогреве. Для блоков с реле и силовыми ключами проверку под нагрузкой полезно дополнять циклическим включением/выключением: дефекты пайки часто проявляются именно при термоциклах.
Важные моменты!
Влажность компонента - не формальность. Полимерные корпуса поглощают влагу из воздуха. При резком нагреве влага вскипает внутри корпуса, вызывая трещины (popcorning) или расслоение. Если компонент лежал вне герметичной упаковки дольше, чем допускает его класс влагостойкости (MSL), перед пайкой его нужно просушить - обычно при 125 °C не менее 7 часов, если иное не указано в даташите. Паять "влажный" компонент с пиком 240-250 °C - значит рисковать его целостностью.
Пик - не "чем выше температура, тем лучше". Слишком высокая температура или слишком долгое время выше ликвидуса сжигают флюс раньше времени, ускоряют рост интерметаллидов и повышают риск повреждения термочувствительных компонентов. Ориентир: пик на 20-30 °C выше ликвидуса, время выше ликвидуса - в пределах, указанных в даташите на пасту.
Пустоты под тепловой площадкой - это не косметический дефект. Для DPAK и крупных QFN пустота - прямой путь к перегреву и снижению срока службы, а не просто "некрасивое пятно". В мастерской без специального оборудования пустоты определяются косвенно: по отсутствию галтели по краям площадки, по повышенному нагреву компонента под нагрузкой, по нестабильной работе при прогреве платы.
Остатки флюса нужно удалять. Флюс делает свою работу при пайке, но его остатки гигроскопичны и могут проводить ток. В автомобильной электронике, где плата работает в условиях влажности и термоциклов, остатки флюса - это фактор риска дендритного роста и коррозии.
Нижний подогрев - не дополнительная опция. Для DPAK на многослойной плате, для QFN с большим тепловым полигоном, для крупных QFP и SOP на массивных платах без нижнего подогрева верхний фен прогревает плату неравномерно. Результат - холодные пайки, перекосы и пустоты, которые проявляются не сразу, а через месяцы эксплуатации.
Чего делать нельзя
Не поднимать температуру "на всякий случай". Фен на 400 °C - это не профиль, а перегрев. Он сжигает флюс, повреждает пластик и провоцирует "всплытие" QFN ещё до того, как паста активируется.
Не наносить пасту на тепловую площадку QFN сплошным слоем. Это главная причина "всплытия" корпуса, из-за которого периферийные контакты не достают до своих площадок и остаются непропаянными.
Не паять DPAK только верхним феном. Теплоотводящая площадка (таб) забирает тепло быстрее, чем паста активируется; без нижнего подогрева пустоты под табом почти гарантированы.
Не игнорировать влагостойкость компонента. Влажный компонент при пике 240-250 °C может треснуть или расслоиться. Если компонент хранился неправильно - просушить его перед пайкой.
Не проверять QFN и DPAK "на глаз". Скрытые соединения не видны оптически. Если нет специального оборудования, использовать хотя бы контроль проводимости, проверку нагрева под нагрузкой и осмотр краёв площадки под микроскопом. Но помнить: это не заменяет полноценный контроль для ответственных плат.
Не оставлять остатки флюса на плате. В условиях автомобильной эксплуатации они притягивают влагу и способствуют коррозии и дендритному росту.
Не тянуть компонент, если он не снимается. Если QFN или DPAK не снимается после нагрева, значит, припой ещё не расплавился полностью. Больше флюса, больше времени, но не сила - иначе можно оторвать площадку вместе с дорожкой.
Когда нужен специалист
Пайка QFN и DPAK в автомобильном блоке - не та операция, где стоит учиться "на живом" ЭБУ. Обратиться к специалисту имеет смысл в следующих случаях:
Нет оборудования для контроля скрытых соединений. Если предстоит пайка QFN или DPAK на ответственной плате, а специального оборудования для контроля нет, пустоты и непропаи под корпусом останутся невидимыми. Для блоков управления это критично: дефект проявится не сразу, а в эксплуатации.
Плата многослойная, с тепловыми полигонами и плотным монтажом. В таких условиях без нижнего подогрева и отработанного профиля легко получить холодную пайку или повредить соседние компоненты.
Компонент влагочувствительный и хранился вне условий. Если нет возможности правильно просушить его перед пайкой, риск растрескивания возрастает.
Требуется замена BGA или компонента с шагом менее 0,4 мм. Для BGA и µ-QFN нужны специализированные установки с оптическим совмещением и контролем температуры - вручную это лотерея.
Плата уже подвергалась ремонту или имеет следы коррозии. В таких случаях качество пайки зависит не только от профиля, но и от состояния площадок и внутренних слоёв.
Блок работает нестабильно после самостоятельной пайки. Если после замены компонента появились периодические ошибки или отказы при прогреве, проблема может быть в скрытом дефекте соединения - нужна диагностика на стенде.
В этих случаях самостоятельная пайка не невозможна, но риск получить "работает на столе - откажет в машине" слишком высок. Для автомобильной электроники, где цена возврата и репутации выше стоимости нескольких часов работы специалиста, это обычно плохой размен.
Я ремонтирую


